Artykuł sponsorowany
Jakie informacje decydują o wycenie tłocznika do produkcji seryjnej
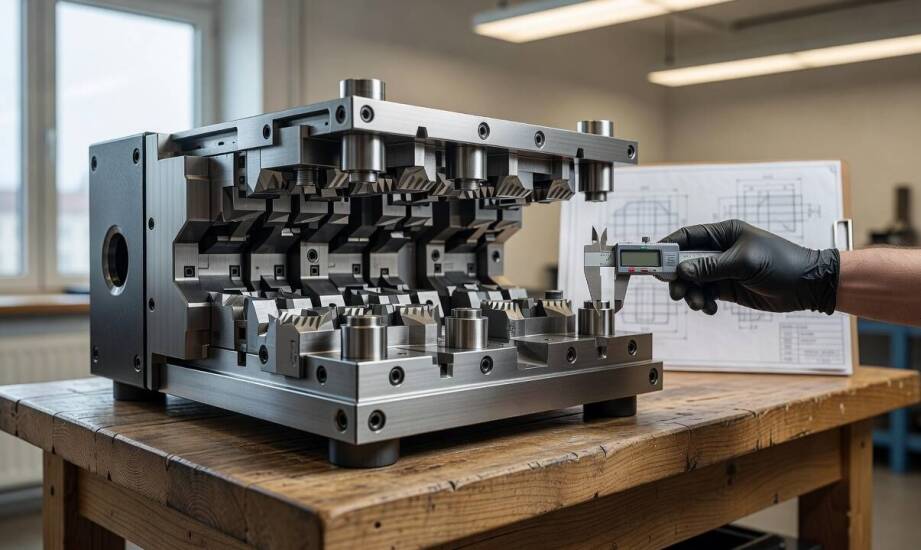
Opracowanie wiarygodnego kosztorysu wymaga czegoś więcej niż tylko samego rysunku technicznego detalu. Brak informacji o rodzaju materiału, grubości blachy czy planowanym wolumenie sprawia, że ocena pracochłonności obarczona jest dużym ryzykiem błędu. Konstruktor zmuszony do opierania się na założeniach często musi później korygować projekt, co prowadzi do renegocjacji początkowych terminów. Poprawne przygotowanie danych wejściowych to fundament, na którym opiera się opłacalność wdrożenia nowego produktu.
Cechy detalu decydujące o zakresie prac
Geometria wyrobu najmocniej rzutuje na całkowitą liczbę operacji niezbędnych do jego uformowania. Złożone kształty z licznymi otworami i przetłoczeniami wymagają długiej sekwencji stacji, co przekłada się na konieczność wykonania wielu oddzielnych stempli. Grubość docelowej blachy bezpośrednio warunkuje wielkość sił prasowania oraz parametry wytrzymałościowe kluczowych podzespołów. Obróbka grubszego lub bardzo twardego materiału wymusza zastosowanie masywniejszych płyt bazowych oraz odpowiednio szerszych luzów tnących. Bardzo wąskie tolerancje wymiarowe detalu wydłużają czas precyzyjnej obróbki skrawaniem i wprowadzają dodatkowe, skrupulatne etapy kontroli jakości samego narzędzia. Opracowanie odpowiednich luzów tnących wymaga uwzględnienia sprężystości powrotnej wybranego stopu, co bywa trudne przy materiałach o podwyższonej wytrzymałości. W zależności od skomplikowania gięć podejmuje się decyzję, czy wystarczy rozwiązanie jednoczynnościowe, czy trzeba budować rozbudowany układ.
Planowany wolumen serii oraz oczekiwana żywotność oprzyrządowania weryfikują początkową ocenę ekonomiczną projektu. Krótkie partie produkcyjne pozwalają na zastosowanie narzędzi o zdecydowanie prostszej architekturze. Długofalowa produkcja masowa uzasadnia zaprojektowanie wariantu progresywnego, który realizuje wiele gięć i cięć automatycznie podczas jednego skoku prasy. Wymóg wysokiej żywotności liczonej w milionach uderzeń determinuje dobór trudnych w obróbce gatunków stali narzędziowej oraz specjalistycznych procesów hartowania. Generuje to zauważalnie wyższy koszt na starcie, ale znacząco obniża wydatki w przeliczeniu na każdą sztukę gotowego wyrobu.
Elementy konstrukcyjne podnoszące złożoność wykonania
Skala projektu i pracochłonność wykonania zależą od finalnej liczby stacji roboczych. Każdy kolejny krok formowania taśmy blachy to zestaw nowych detali składowych, podlegających rygorystycznemu spasowaniu z dokładnością do setnych części milimetra. Skomplikowane obrysy stempli wycina się z użyciem elektrodrążarek drutowych, co jest procesem powolnym, ale gwarantującym doskonałą jakość powierzchni krawędzi tnącej. Zaawansowane systemy prowadzenia pasa materiału i mocne dociski gwarantują stabilność procesu, ale wymagają wdrożenia czasochłonnych symulacji wytrzymałościowych na etapie modelowania CAD. Wycenę podnoszą również obowiązkowe testy uruchomieniowe na prasie oraz ręczne korekty po pierwszych próbach funkcjonalnych. Specjalistyczne tłoczniki z reguły opierają się na fundamentalnym układzie stempla i matrycy, jednak to stopień rozbudowania systemów pomocniczych bezpośrednio dyktuje obciążenie maszyn CNC.
Narzędziownia PRODMET S.C. z wielkopolskiego Wtórka zajmuje się produkcją precyzyjnego oprzyrządowania do obróbki plastycznej, integrując procesy frezowania, elektrodrążenia oraz szlifowania. Skupienie tych kompetencji technicznych w jednym parku maszynowym pozwala na płynne prowadzenie projektów. Taka niezależność technologiczna ogranicza opóźnienia i ułatwia sprawne wyprodukowanie nawet mocno skomplikowanych matryc.
Kompletne zapytanie ofertowe przekazane inżynierom redukuje liczbę ryzykownych domysłów i mocno przyspiesza start prac. Solidna dokumentacja uwzględnia konkretne wymiary z tolerancjami, dokładny gatunek blachy oraz przewidywany roczny wolumen detali. Ogromne znaczenie ma również podanie parametrów parku maszynowego odbiorcy, co pozwala poprawnie dobrać gabaryty płyt montażowych i dopasować narzędzie do maksymalnej siły nacisku.
Wyczerpujący brief technologiczny pozwala bardzo dokładnie wyliczyć roboczogodziny potrzebne na obróbkę. Sprawne dostarczenie informacji ułatwia późniejsze harmonogramowanie pracy frezarek i drążarek, ogranicza ryzyko kosztownych poprawek konstrukcyjnych i bezpiecznie zamyka budżet w określonych ramach. Klarowny obieg danych chroni obie strony przed nieporozumieniami i opóźnieniami wdrożenia na rynek.
Kategorie artykułów
Polecane artykuły

Czym warto przyozdobić ściany?
Dekoracja i urządzenie wnętrza bywają czasem naprawdę trudne i wymagające. Momentem, kiedy trzeba użyć własnej wyobraźni i poczucia stylu jest między innymi dekorowanie ścian. O ile minimalizm ma się bardzo dobrze, o tyle zbyt ascetyczne pomieszczenia sprawiają wrażenie pustych i zimnych. Przy doko

Dlaczego przygotowanie wnętrza przed pomiarem decyduje o dopasowaniu szaf i kuchni na wymiar
Dokładne dopasowanie zabudowy stolarskiej wymaga odpowiedniego przygotowania przestrzeni, zanim na miejsce dotrze osoba odpowiedzialna za pobranie wymiarów. Problemy montażowe bardzo rzadko wynikają z błędów maszynowych, a znacznie częściej są konsekwencją pomiaru wykonanego w nieuporządkowanym pomi