Artykuł sponsorowany
Jak odczytać atest stali C45 po ulepszaniu cieplnym, żeby ocenić przydatność partii do produkcji maszyn
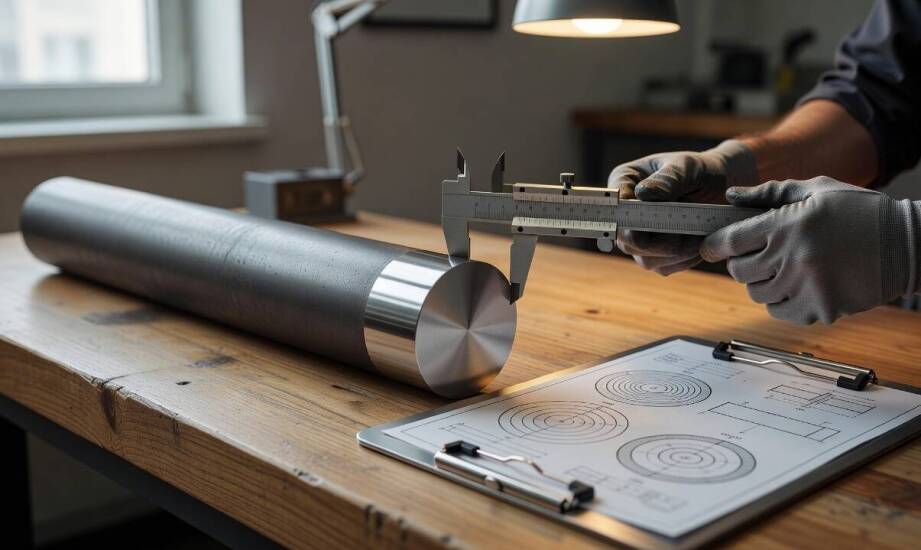
Odbiór partii wyrobów hutniczych często zaczyna się od prostej weryfikacji nazwy gatunku na dokumencie WZ. W przypadku stali węglowych ulepszanych cieplnie sama sygnatura materiału nie wystarcza do rzetelnej oceny jego przydatności. Konstruktorzy maszyn i technolodzy produkcji muszą mieć absolutną pewność, że dostawa spełni rygorystyczne wymagania projektowe. Weryfikacja dokumentacji jakościowej staje się kluczowym etapem przed skierowaniem półfabrykatów na hale produkcyjne. Konieczne jest szczegółowe przeanalizowanie parametrów fizycznych oraz mechanicznych partii w odniesieniu do funkcji planowanego detalu.
Co atest 3.1 mówi o parametrach stali po ulepszaniu?
Podstawowym dokumentem potwierdzającym jakość dostarczonego materiału jest atest 3.1 generowany zgodnie z normą EN 10204. Świadectwo to precyzuje numer wytopu oraz pełny skład chemiczny oparty na wytycznych normy EN 10083. Zgodnie z jej wymogami zawartość węgla wynosi od 0,42% do 0,50%, a manganu od 0,50% do 0,80%. Dokument zestawia również wyniki badań mechanicznych przeprowadzonych na certyfikowanych próbkach z konkretnej partii prętów. Kluczowe znaczenie dla inżynierów mają wartości granicy plastyczności Re, wytrzymałości na rozciąganie Rm, wydłużenia A5 oraz przewężenia Z. Zaświadczenie musi wyraźnie określać stan dostawy materiału. Proces ulepszania cieplnego obejmuje hartowanie w temperaturze 820–870 stopni Celsjusza oraz następujące po nim odpuszczanie. Prawidłowo przeprowadzona obróbka cieplna w hucie zapewnia typowe wartości Rm w przedziale 650–850 MPa oraz Re na poziomie minimum 430–490 MPa dla mniejszych przekrojów.
Technolodzy analizujący parametry mechaniczne muszą zwracać szczególną uwagę na przypisany do nich zakres średnic. Właściwości wytrzymałościowe ulegają znacznej zmianie w zależności od grubości weryfikowanego przekroju. Wynika to z faktu, że szybkość chłodzenia rdzenia podczas hartowania gwałtownie maleje wraz ze wzrostem średnicy materiału. Stal C45 charakteryzuje się ograniczoną hartownością, dlatego dla elementów grubszych niż 40 milimetrów gwarantowane parametry wewnątrz przekroju są zauważalnie niższe niż na powierzchni. Bezrefleksyjne pominięcie wpływu grubości półfabrykatu prowadzi do błędnych założeń konstrukcyjnych. Brak takiej weryfikacji skutkuje niedoszacowaniem realnej wytrzymałości rdzenia dużych elementów, co generuje ryzyko awarii ciężkich komponentów maszynowych.
Jak przełożyć dane z atestu na obróbkę wałów i osi?
Porównanie danych z certyfikatu zaczyna się od rygorystycznego zestawienia wyników badań wytrzymałościowych z wymaganiami docelowego komponentu. Części takie jak ciężkie wały napędowe, osie pojazdów szynowych czy niehartowane powierzchniowo koła zębate pracują w warunkach ekstremalnych obciążeń skrętnych. Wymagają one wysokiej i stabilnej granicy plastyczności, która skutecznie zapobiegnie trwałym odkształceniom w trakcie eksploatacji. Wybierając pręty C45+QT, zakłady obróbki skrawaniem otrzymują surowiec wstępnie przygotowany do toczenia i frezowania. Materiał w tym stanie nie wymaga późniejszego ulepszania objętościowego całego detalu. Jednorodna twardość powierzchniowa ułatwia programistom CNC dobór optymalnych płytek wieloostrzowych oraz stabilnych parametrów posuwu.
Właściwe dopasowanie gabarytów wyjściowych do docelowego kształtu gotowego elementu pozwala zredukować ilość wiórów i obniżyć koszty produkcji. W stałym asortymencie dystrybutora MTM Stal z Tarnowskich Gór znajdują się kute i walcowane pręty okrągłe oraz usługa precyzyjnego cięcia pod wymiar. Terminowa realizacja nietypowych odkuwek swobodnie kutych ułatwia inżynierom dobór optymalnego półfabrykatu do skomplikowanych projektów. Zdarza się, że średnica dostarczonej partii przekracza zakres gwarantujący utrzymanie wysokiej granicy plastyczności w głębokich warstwach materiału. Jeśli projekt detalu zakłada bardzo głębokie wybrania i przenoszenie sił tnących bezpośrednio przez rdzeń osi, rozwiązaniem staje się zmiana gatunku na stal stopową. Alternatywa w postaci materiału 42CrMo4+QT wykazuje znacznie lepszą hartowność skrośną przy większych gabarytach.
Ocena technologicznej przydatności partii ulepszanej cieplnie wymaga całościowego spojrzenia na dokumentację i fizyczne właściwości prętów. Świadome czytanie świadectw odbioru chroni parki maszynowe przed kosztownymi błędami oraz przedwczesnym zużyciem gotowych urządzeń. O sukcesie całego procesu produkcyjnego decyduje stuprocentowa zgodność udokumentowanych wyników badań, przekroju poprzecznego półfabrykatu oraz docelowych warunków pracy elementu. Ogólna nazwa stali stanowi jedynie wstępny punkt wyjścia do rygorystycznej selekcji hutniczej.
Kategorie artykułów
Polecane artykuły

Czym warto przyozdobić ściany?
Dekoracja i urządzenie wnętrza bywają czasem naprawdę trudne i wymagające. Momentem, kiedy trzeba użyć własnej wyobraźni i poczucia stylu jest między innymi dekorowanie ścian. O ile minimalizm ma się bardzo dobrze, o tyle zbyt ascetyczne pomieszczenia sprawiają wrażenie pustych i zimnych. Przy doko

Dlaczego przygotowanie wnętrza przed pomiarem decyduje o dopasowaniu szaf i kuchni na wymiar
Dokładne dopasowanie zabudowy stolarskiej wymaga odpowiedniego przygotowania przestrzeni, zanim na miejsce dotrze osoba odpowiedzialna za pobranie wymiarów. Problemy montażowe bardzo rzadko wynikają z błędów maszynowych, a znacznie częściej są konsekwencją pomiaru wykonanego w nieuporządkowanym pomi